

 English
 русский
 Español


Новости отрасли
Главная / Новости / Новости отрасли / Машина для производства оптоволоконного кабеля: основы прецизионного производства
Главная / Новости / Новости отрасли / Машина для производства оптоволоконного кабеля: основы прецизионного производства
Машина для производства оптоволоконного кабеля: основы прецизионного производства


Машина для производства оптоволоконного кабеля: основы прецизионного производства
2026-08-06
Контент
- 1 Почему для производства оптоволоконного кабеля необходима выделенная линия оборудования
- 2 Типы основных машин на линии по производству оптоволоконного кабеля
- 3 Этап скрутки и прокладки кабеля SZ: основа производства оптоволоконных кабелей
- 4 Выбор подходящей ленточной машины для защиты сердцевины оптического кабеля
- 5 Оболочка и оболочка: окончательная защита оптических кабелей
- 6 Как настроить линию по производству оптоволоконного кабеля для вашего завода
- 7 Оборудование для контроля качества и инспекции в производстве оптических кабелей
- 8 Создайте надежную линию по производству оптоволоконного кабеля с помощью подходящего партнера по оборудованию
Почему для производства оптоволоконного кабеля необходима выделенная линия оборудования
Вы не можете построить надежную оптоволоконную сеть, используя машины, предназначенные для стандартных медных силовых кабелей. Основная причина – физическая природа самого стекловолокна. Стандартное оптическое волокно имеет диаметр оболочки всего 125 мкм, что меньше человеческого волоса. В то время как медные проводники могут выдерживать значительное натяжение и незначительное истирание поверхности во время скручивания, стекловолокно может ломаться или образовывать микротрещины, которые приводят к катастрофической потере сигнала, известной как затухание.
Эта хрупкость требует совершенно иной философии проектирования на производственной линии. Машина для изготовления оптоволоконных кабелей должна уделять приоритетное внимание двум факторам превыше всего: контролю натяжения с точностью до Ньютона и динамическому управлению радиусом изгиба. При производстве медного кабеля допустимы колебания натяжения в несколько килограммов. При вторичном покрытии или скрутке оптического волокна ваша система контроля натяжения должна поддерживать постоянное натяжение, часто ниже 1 Ньютона. Любой внезапный рывок, вызванный изношенным ремнем шпиля или несинхронизированной отдачей, будет немедленно зарегистрирован как «точечный дефект» на оптическом рефлектометре во временной области (OTDR).
Структура кабеля также определяет тип машины. Для кабеля со свободной трубкой требуется скруточная машина SZ, способная точно контролировать избыточную длину волокна (EFL). Этот EFL, обычно регулируемый в диапазоне от 0,1% до 0,3%, гарантирует, что, когда готовый кабель растягивается во время установки в условиях замерзания, стекловолокно будет плавать внутри заполненной гелем трубки и оставаться без напряжений. В конструкции с центральной трубкой, наоборот, волокна размещаются в одной сердцевинной трубке, что предъявляет более высокие требования к способности линии оболочки выдавливать оболочку без разрушения стопки лент. Использование крутильной машины с жесткой рамой без обратной скрутки в конструкции со свободными трубками приведет к скручиванию хрупких трубок, вызывая непредсказуемые всплески затухания. Специальное оптическое кабельное оборудование – это не роскошь; необходимо достичь потолка затухания 0,35 дБ/км.
Типы основных машин на линии по производству оптоволоконного кабеля
Нанесение на карту пути стекловолокна к прочному наружному кабелю показывает последовательную цепочку специализированных станций. В то время как предварительные процессы изготовления преформ и волочильных колонн создают голое волокно, линия по производству кабеля начинается с загрузки готовых катушек с волокном. Понимание этой последовательности позволяет выявить узкие места и убедиться в том, что предлагаемая конфигурация завершена.
Стандартный рабочий процесс проходит через четыре отдельные зоны:
- Окраска и буферизация волокон: Высокоскоростные окрасочные машины наносят устойчивый слой чернил, отверждаемых УФ-излучением, для идентификации. Для внутренних кабелей с плотным буфером экструдер с плотным буфером наносит толстую термопластическую оболочку непосредственно на оптическую оболочку.
- Формирование ленты: Для кабелей с большим количеством волокон машины для формования лент соединяют 4, 6 или 12 волокон рядом друг с другом с помощью УФ-акрилатной матрицы. Это создает плоскую стопку лент, максимизируя плотность волокон в небольшой сердцевинной трубке.
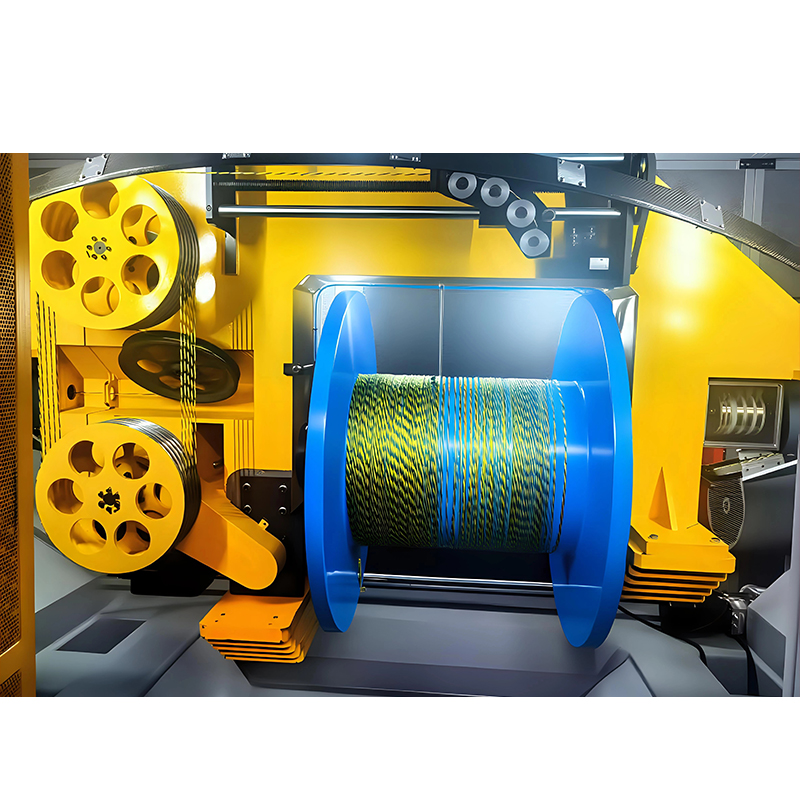
- Скрутка и обмотка сердечника: Это центральный этап архитектуры. Крутильные машины SZ раскачивают свободные трубки вокруг центрального силового элемента, создавая спиральный узор. Сразу после этого ленточная машина обматывает сердечник водоблокирующей лентой и полиэфирной связующей нитью для сохранения геометрии.
- Внутренняя и внешняя оболочка: Последний барьер. Внутренняя оболочка из нейлона или полиэтилена экструдируется, наносятся арамидные элементы, повышающие прочность, и конечная внешняя оболочка из толстого полиэтилена — часто из полиэтилена высокой плотности (HDPE) или полиэтилена средней плотности (MDPE) — завершает упаковку повышенной прочности.
Для каждого перехода между этими машинами требуется аккумулятор с несколькими танцорами. Аккумулятор действует как динамический буфер, позволяя скручивающей линии работать непрерывно, пока оператор линии обшивки склеивает новую ленточную площадку или заменяет катушку. Без тщательного управления этими переходами скорость линии падает до скорости самого медленного ручного управления.
Этап скрутки и прокладки кабеля SZ: основа производства оптоволоконных кабелей
Скрутка оптических кабелей отличается от скрутки медных пар телекоммуникаций, поскольку этот процесс колеблется, а не вращается непрерывно. Если вы новичок в терминологии, Полное руководство по машинам для скрутки кабеля помогает установить основы, но скрутка SZ является основой оптической конструкции свободной трубки. Вместо вращающейся отдачи, требующей массивных контактных колец, буферные трубки волокна подаются со стационарных катушек. Направляющие диски колеблются по часовой стрелке и против часовой стрелки с заданным шагом, обычно от 60 до 300 мм, укладывая трубы в винтовые канавки силового элемента.
Ваши критерии выбора здесь должны быть сосредоточены на устранении обратного скручивания. А скруточная машина планетарного типа для сердцевины оптического кабеля Это достигается за счет синхронизированной передачи, которая устраняет поворот каждого элемента. В планетарном блоке SZ трубы вращаются вокруг своей оси, оставаясь параллельными полу машины, гарантируя отсутствие крутильного вращения в самой трубе. Это предотвращает объединение 12 волокон внутри в напряженную массу. Машина должна позволять вам контролировать избыточную длину волокна (EFL) посредством точной разницы скоростей ведущего вала в зоне укладочной пластины. Отклонение EFL всего на 0,1% может сместить окно температурной стабильности кабеля на 30°C, вызывая значительное затухание при низких температурах.
Не менее важно и напряжение. Если отдающий двигатель превысит крутящий момент при запуске, отскок приведет к вибрации волокна диаметром 125 мкм ударной волной, что приведет к микроизгибу. На высококачественных крутильных линиях используются натяжные устройства с замкнутым контуром и обратной связью с лазерным микрометром. Эти системы устраняют помехи в течение микросекунд, поддерживая постоянную геометрию укладки, даже если линия ускоряется от нуля до 60 метров в минуту за секунды. Для небольших объемов передачи, требующих точного сопряжения, двойники пар с обратной скруткой гарантируют, что пары данных остаются идеально параллельными без спирального напряжения, которое ухудшает пропускную способность в предварительно подключенных ответвительных кабелях.
Выбор подходящей ленточной машины для защиты сердцевины оптического кабеля
Зона сразу после странника SZ является полем сдерживания. Колеблющиеся трубки хотят разойтись. По закону для наружных кабелей требуется гидроизоляция, чтобы предотвратить продольную миграцию воды внутри кабелепровода. Это царство высокоскоростной и точной ленты.
Перед вами стоит выбор между продольным применением набухающей ленты и спиральным наматыванием переплетной нити. Нетканая водонабухающая лента обычно подается продольно с перекрытием, образуя носок вокруг сердцевины. А Серволенточный станок с ЧПУ для многослойной упаковки обрабатывает последующий этап, нанося полиэфирную переплетную ленту в технике переплетения или внахлест. Ключевым показателем здесь является согласованность наложения. Если наложение установленной ленты составляет 15 %, механическая тормозная система может колебаться от 5 % до 25 % по мере опорожнения отводящей катушки и падения инерции вращения. Это оставляет ядро свободным.
Ленточная машина с ЧПУ с сервоуправлением рассчитывает уменьшение диаметра катушки в режиме реального времени, регулируя крутящий момент двигателя, чтобы поддерживать линейное натяжение отдачи. Это жизненно важно для эффективности блокировки воды. Если лента слишком свободна, в гофрах образуются водяные каналы. Если лента слишком тугая, она вгрызается в буферные трубки, сжимая их и вызывая растяжение волокон. Ленточная головка также должна работать точно синхронно со скоростью линейной линии. Задержка в миллисекунды вызывает скручивание, которое в конечном итоге пробивает внутреннюю оболочку. Для кабелей высокой плотности двухслойные обмоточные головки наносят встречную спираль, фиксируя первый слой на месте и создавая идеально круглую, жесткую сердцевину, готовую к нанесению оболочки.
Оболочка и оболочка: окончательная защита оптических кабелей
На этапе обшивки хрупкий, обернутый лентой сердечник превращается в погружной продукт, устойчивый к ультрафиолетовому излучению. Стандартная линия экструзии силового кабеля лишена необходимых здесь гравиметрического контроля и компенсации усадки. Для более глубокого изучения прецизионной механики этот обзор Объяснение прецизионного оборудования для экструзии кабеля разрушает важные компоненты. При переходе на оптический кабель вам потребуется выделенный Линия экструзии оболочки кабеля для окончательной защиты со специфическими модификациями.
Основное отличие заключается в управлении усадкой после экструзии. HDPE значительно сжимается при охлаждении от 220°C до комнатной температуры. Если оболочка сжимается быстрее, чем сердцевина, она сжимает оптоволоконные трубки, вызывая резкий всплеск затухания, называемый «обратным затуханием». Чтобы бороться с этим, линия должна быть оснащена системой контроля избыточной длины волокна перед крейцкопфом. Танцорная сборка предварительно подает ядро немного быстрее, чем выплата. Одновременно в охлаждающем желобе используются сегментированные температурные зоны, начиная с теплой воды при температуре 60°C для отжига пластика и постепенно снижая температуру до 20°C. Погружение в холодную воду с одним лотком сотрясает пластик, создавая аморфные кристаллические структуры, которые непредсказуемо сжимаются в полевых условиях.
Контроль толщины стенок – еще одно требование, специфичное для оптики. Эксцентричный кожух создает преимущественную ось изгиба. Когда монтёр перегибает кабель во время прокладки, тонкая стенка прижимает силовой элемент к волокнам. Трехосная центрирующая траверса с контуром управления горячим центрированием обеспечивает концентричность выше 95%. Контроль температуры зон ствола на экструдере должен поддерживаться в пределах ±1°С. Превышение температуры приводит к разрушению малодымных безгалогенных соединений (LSZH), обычно используемых в вертикальных кабелях для внутренних работ, в результате чего образуются частицы обугливания, которые рассеивают свет и вызывают дефекты Мура на поверхности оболочки. Последняя машина для горячего тиснения на высокой скорости печатает отметку счетчика, дополняя корпус повышенной прочности.
Как настроить линию по производству оптоволоконного кабеля для вашего завода
Настройка линии — это упражнение по устранению несоответствия. Ваша цель — не дать самой быстрой машине остановить самую медленную. Вы начинаете с определения основного продукта: коробчатый кабель со свободной трубкой для междугородной магистральной сети, микрокабель с центральной трубкой для уплотнения кабелепровода или плоский ответвительный кабель для FTTx (оптоволокно до дома). Для линии со свободными трубками требуется крутильная машина SZ, двойная связующая лента и линия для оболочки из толстого полиэтилена высокой плотности с сервоприводом из арамидной пряжи. Линия с центральной трубкой упрощает работу скручивающих машин, но требует гораздо более сложной экструзионной траверсы, способной экструдироваться над стопкой вибрирующих лент, не расплавляя матрицу.
Паритет скорости линий — это ловушка, в которую попадает каждый новый инвестор. Современная окрасочная машина может работать со скоростью 2500 м/мин. Ваша крутильная машина SZ может развивать максимальную скорость 100 м/мин. Вы не сможете питать машину со скоростью 2500 м/мин мощностью одного метра аккумулятора. Вы должны определить целевую эффективную скорость линии, часто от 80 до 160 метров в минуту для электростанции средней мощности, и настроить все последующие аккумуляторы так, чтобы они обеспечивали как минимум 180 секунд буфера на этой скорости. Это позволяет операторам менять сырье, не отключая всю линию. Нельзя пренебрегать и инженерной инфраструктурой: требуемая точка росы сжатого воздуха для пневмонатяжителей составляет -40°С. Стандартная цеховая система вентиляции с водяным паром заблокирует прецизионные регуляторы в течение недели. В вашей заводской конфигурации машина, соединительные мосты и утилиты должны быть указаны как один системный долг, а не как отдельные второстепенные мысли.
Оборудование для контроля качества и инспекции в производстве оптических кабелей
Невидимые дефекты незаметно накапливаются в оптическом кабеле. К тому времени, когда вы обнаружите их на последнем тесте OTDR, вы, возможно, уже упаковаете пять километров металлолома в деревянный барабан. Онлайн-контроль качества в процессе производства не подлежит обсуждению и принадлежит каждому основному этапу машины.
Вам нужны три системы-привратники: лазерные микрометры, комплексные детекторы и распределенные регистраторы напряжения. Лазерный микрометр, расположенный сразу после экструзионного шнека с плотным буфером, мгновенно фиксирует отклонение диаметра 5 мкм, что указывает на скачок шнека. Детектор комков в охлаждающем желобе улавливает внутренние пустоты рубашки — карманы нерасплавленного геля, которые разрушают волокно при морозе. Однако наиболее важной является система отслеживания напряжения. Регистрируя натяжение отдачи от каждой катушки волокна, поступающей в клетки SZ, вы можете точно определить, что резкий скачок затухания на барабане 4 возник из-за заедания подшипника в позиции волокна 4B на расстоянии 1,2 километра. Без этой возможности отслеживания вы останавливаете линию на несколько дней, заменяя подшипники без разбора.
При окончательной приемке лазерный детектор поверхностных дефектов вращается вокруг оболочки на 360 градусов, алгоритмически выявляя точечные отверстия, усадочные кольца и измерительные ленты, прежде чем натяжение обмотки намотает их на кабельный барабан. Эти системы отсеивают дефекты за десятки микросекунд, маркируя куртку для последующего ручного иссечения. Датчики RTD (датчик температуры сопротивления) в насосе расплава гарантируют, что зона ствола не смещается более чем на градус, предотвращая бесшумное загрязнение гелем, которое рассеивает свет и повышает минимальные значения затухания по всей производственной партии.
Создайте надежную линию по производству оптоволоконного кабеля с помощью подходящего партнера по оборудованию
Бумажные характеристики машины значат очень мало, если поставщик не может интегрировать всю линию. Крутильная машина SZ со скоростью 100 м/мин, соединенная с обшивочной линией через плохо настроенный плунжер, становится линией со скоростью 40 м/мин. Истинная ценность ваших инвестиций в разработку интерфейсов и поддержку запуска процессов. Вам нужен партнер, чей инженерный стенд охватывает основные блоки оптической кабельной цепи: скрутку, обмотку и экструзию. Поставщик, который производит только крутильные машины, будет винить экструдер в колебаниях свивки, и наоборот. Вертикально способная команда решает проблему от выплаты до приемки, настраивая весь контур ПИД так, чтобы шпиль экструдера шептал сетке SZ, а не дергал ее.
Производственная ДНК производителя точного оборудования, такого как Производитель прецизионного кабельного оборудования Jiangsu Newtopp , основана на предоставлении решений, в которых механический допуск редуктора или тепловая изоляция зоны ствола напрямую влияют на процент выхода продукции. Вы не просто покупаете сталь и двигатели. Вы получаете гарантию того, что избыточная длина волокна останется в пределах 0,2–0,5 промилле после термической выдержки в одну смену и что концентричность оболочки сохранится при максимальной скорости линии. Когда проект «под ключ» будет сдан, ваш техник должен точно знать, какой диск параметра следует повернуть, когда сезонное изменение влажности смещает коэффициент трения водоблокирующей ленты. В этом разница между машиной, занимающей площадь, и машиной, поставляющей приемлемый кабель.




-
Телефон
+86 188 2296 5630 +86-(0)515-8510 8601Электронная почта
[email protected]
[email protected]
[email protected]
[email protected]
[email protected]
[email protected]Адрес
№ 168, проспект Хайтай, город Дунтай, провинция Цзянсу, Китай
Авторское право © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. Все права защищены. Производитель оборудования для проводов и кабелей
Завод вспомогательного оборудования для производства роботизированных кабелей
