English
 русский
 Español



Покупатели кабеля редко начинают спрашивать, как изготавливается USB-кабель, пока партия не выйдет из строя. Тогда возникают вопросы: почему импеданс вышел за пределы 90 Ом, почему кабель сломался после 3000 изгибов, почему разъем выдергивается при 20 ньютонах? Эти жалобы связаны с линией, из которой изготовлен кабель: натяжением скрутки, концентричностью изоляции, скруткой или покрытием экрана.
Итак, сначала краткий ответ: машина для изготовления USB-кабелей для передачи данных — это не одна машина. Это линия из пяти-семи связанных станций: скрутка, экструзия изоляции жил, скрутка пар с обратной скруткой, экранирование или обмотка лентой, оболочка и, наконец, сборка и тестирование разъема.
Контент
- 1 Что на самом деле представляет собой машина для изготовления USB-кабелей для передачи данных
- 2 Какая машина определяет, какое свойство кабеля
- 3 Экструзия изоляции жил: выигрыш или потеря импеданса
- 4 Скручивание пар: вопрос о перекосе
- 5 Экранирование, лента и оболочка
- 6 USB 2.0 против USB 3.х: что меняется на линии
- 7 Риски закупок, которые проявляются шесть месяцев спустя
- 8 Часто задаваемые вопросы
- 9 Правильная линия с первого раза
Что на самом деле представляет собой машина для изготовления USB-кабелей для передачи данных
Машина для изготовления USB-кабелей для передачи данных — это производственное оборудование, которое превращает неизолированную медь и полимерный компаунд в готовый, пригодный для тестирования USB-кабель. На практике это означает скруточную машину для проводника, одну или две экструзионные линии для изоляции жил и оболочки, парную скрутку, станцию для обмотки или оплетки экрана, а также пайку соединителей и наплавку на конце.
Этот термин используется широко, поскольку кабели, стоящие за ним, не равны. Завод, использующий зарядные кабели USB 2.0 28 AWG, и одно здание со сборками USB 3.2 Gen 2 имеют одинаковый список оборудования, но живут в разных мирах допусков: второму требуется вспененная изоляция, контроль перекоса и окно импеданса примерно вдвое меньше.
Стандартная последовательность операций
- Скрутите проводник, обычно медный 7 x 0,127 мм для 28 AWG.
- Экструдированная изоляция жил – твердый ПНД или вспененный полиэтилен, обычно наружный диаметр 0,8-0,95 мм.
- Скрутите пару данных обратной скруткой, чтобы обе жилы сохраняли одинаковую электрическую длину.
- Нанесите фольгированную ленту или экранирующую оплетку с заземляющим проводом в исполнении из фольги.
- Выдавите внешнюю оболочку из ПВХ или ТПЭ.
- Припаяйте или приварите разъем, залейте корпус, затем проверьте целостность, Hi-Pot и импеданс.
Какая машина определяет, какое свойство кабеля
Четыре числа контролируют практически все, что может измерить конечный потребитель: допуск на диаметр проводника, допуск на диаметр изоляции, длину скрутки и покрытие экрана. Сопоставьте свой список машин с этими четырьмя, и решение о покупке станет намного проще.
| Этап процесса | Машина | Спецификация для блокировки | Влияние на кабель |
|---|---|---|---|
| Скрутка проводников | Двухлучевая крутильная машина | Количество прядей, длина скрутки плюс-минус 2% | Стабильный диаметр, отсутствие свободных прядей |
| Изоляция жил | Линия экструзии изоляции жил жил | Внешний диаметр плюс-минус 0,02 мм, емкость плюс-минус 2 пФ/м. | Характеристическое сопротивление около 90 Ом |
| Парное скручивание | Крутильная машина с обратной скруткой | Коэффициент обратного скручивания, длина скрутки в пределах 1-2 мм. | Низкие перекосы и перекрестные помехи |
| Экранирование и тейпирование | Ленточная машина с ЧПУ, плетеная машина | Перехлест 20-30%, постоянное натяжение ленты. | Подавление электромагнитных помех, контролируемое затухание |
| Оболочка и сборка | Линия экструзии курток, формовочный пресс | Внешний диаметр плюс-минус 0,10 мм, концентричность более 90 %. | Захват разъема, срок службы при изгибе, выход при транспортировке |
Экструзия изоляции жил: выигрыш или потеря импеданса
Экструзия изоляции жил определяет электрические характеристики, поскольку импеданс зависит от диаметра проводника, диаметра изоляции и диэлектрической проницаемости компаунда - и только последние два параметра находятся под вашим контролем на линии.
Для пары данных USB 2.0 обычно используется вспененный полиэтилен с примерно 30-процентным вспениванием: он снижает диэлектрическую проницаемость, поэтому сопротивление 90 Ом достигается с более тонкой и гибкой стенкой. Компромисс — чувствительность процесса. Вспенивание реагирует на влажность смеси, температуру шнека и скорость линии, поэтому экструдер нуждается в гравиметрической подаче, установке азота или химического вспенивания, а также линейных датчиках диаметра и емкости, а не выборочных проверках. Твердый полиэтилен высокой плотности легче использовать, и он остается правильным выбором для коротких зарядных кабелей.
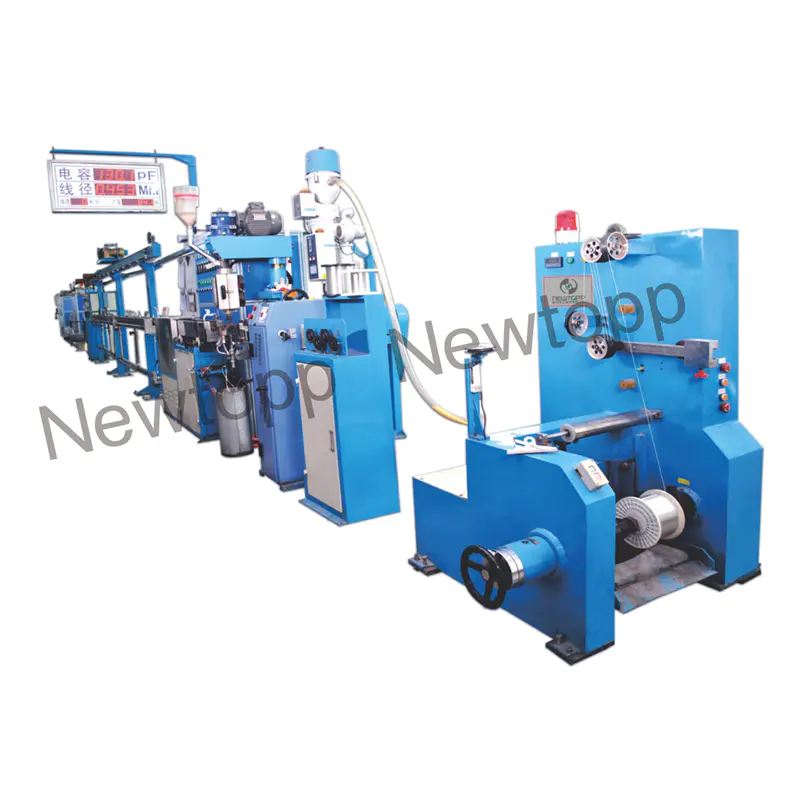
Хорошо оснащенный линия экструзии кабеля обычно работает со скоростью 150–300 м/мин при тонкой изоляции жил, при этом контроль диаметра активируется в течение нескольких секунд после запуска. Если поставщик не может показать вам петлю обратной связи между манометром и скоростью винта или ведущего вала, заявление о допуске является маркетинговым, а не инженерным.
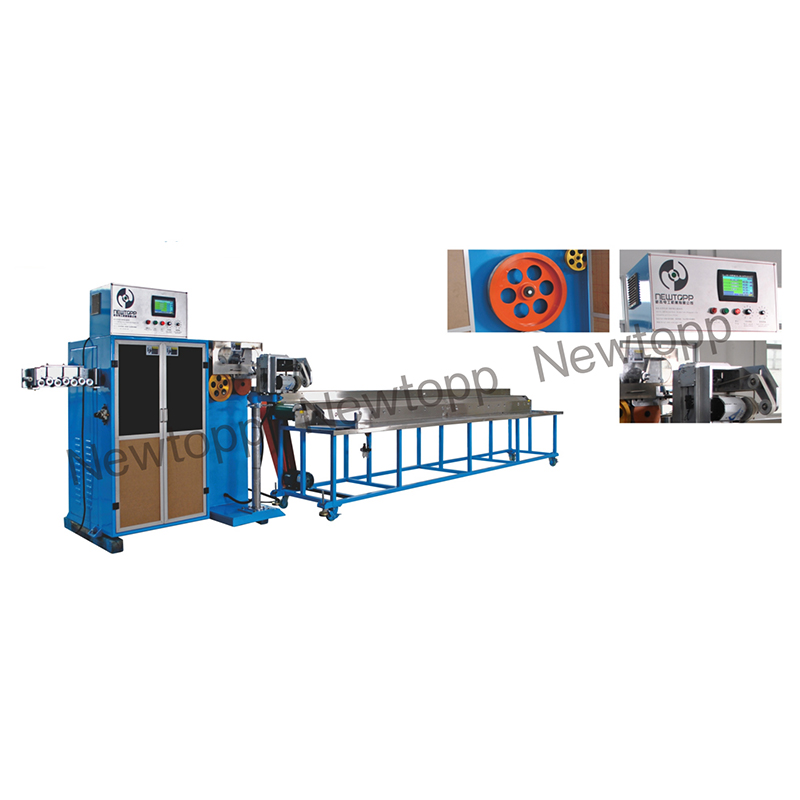
 Линия экструзии изоляции жил для жил высокоскоростных кабелей Экструзия однослойной или полосовой изоляции с интеллектуальной обратной связью по диаметру, герметичным внешним диаметром и контролем температуры для автомобильных, электрических, информационных и роботизированных кабелей. Посмотреть продукт →
Скручивание пар: вопрос о перекосе
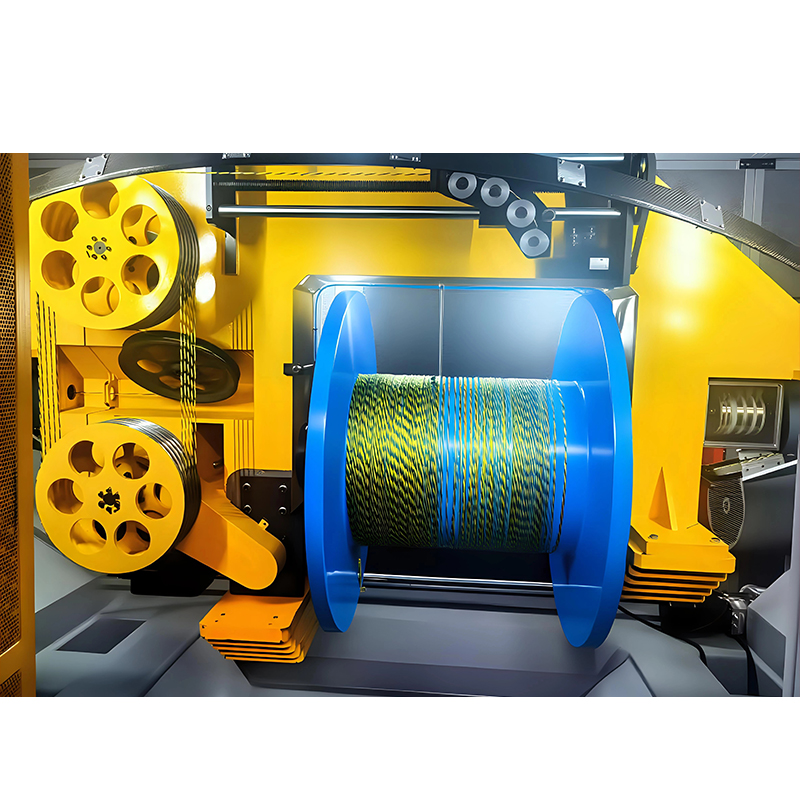
Скрутка пар обратной скруткой обеспечивает одинаковую электрическую длину двух изолированных жил; без него возрастает раскачка и нарушается целостность высокоскоростного сигнала, какой бы хорошей ни была экструзия.
Крутильная машина с обратной скруткой пропускает обе жилы через вращающуюся дугу, скручивая их против вращения отводки, поэтому жилы не закручиваются вокруг оси друг друга. В паре данных USB завихрение обычно составляет около 20–30 мм, а небольшие изменения в завихрении приводят к разнице в задержке распространения. Проверьте баланс лука на скорости, износ направляющих и постоянство натяжения натяжителя - трос, рассчитанный на скорость 60 м/мин, должен пройти такие же испытания, как и трос, изготовленный на скорость 120 м/мин.
 Машина для скручивания пар назад для кабелей Cat-6 и HDMI Активная компенсация обратной скрутки нейтрализует скручивание жилы перед прецизионным скручиванием пары, помогая уменьшить обратные потери и перекрестные помехи на ближнем конце в высокоскоростных кабелях передачи данных. Посмотреть продукт →
Экранирование, лента и оболочка
Лента и оболочка определяют, как долго кабель прослужит в полевых условиях; щит решает, насколько хорошо он работает.
Алюминиево-полиэфирная фольга, наложенная с перекрытием 20–30 процентов, плюс заземляющий провод, контактирующий с фольгой, представляет собой стандартную конструкцию USB 2.0; в более быстрые сборки обычно добавляют оплетку для снижения передаточного импеданса. Натяжение ленты имеет большее значение, чем ожидает большинство покупателей: слишком слабое — фольга сминается в точках изгиба, слишком сильное — сжимает витую пару, локально изменяя импеданс. А машина для обмотки кабеля с сервоконтролем натяжения и программируемым перекрытием — это практичный способ удерживать это окно.
Затем поверх сборки экструдируется оболочка: ПВХ для обычных кабелей, ТПЭ или ТПУ, где важна гибкость. Концентричность и допуск по наружному диаметру определяют, будет ли накладка захватывать кабель; если куртка выходит за пределы круглой формы на 0,1 мм, это может позже проявиться как неудача при выдергивании разъема.
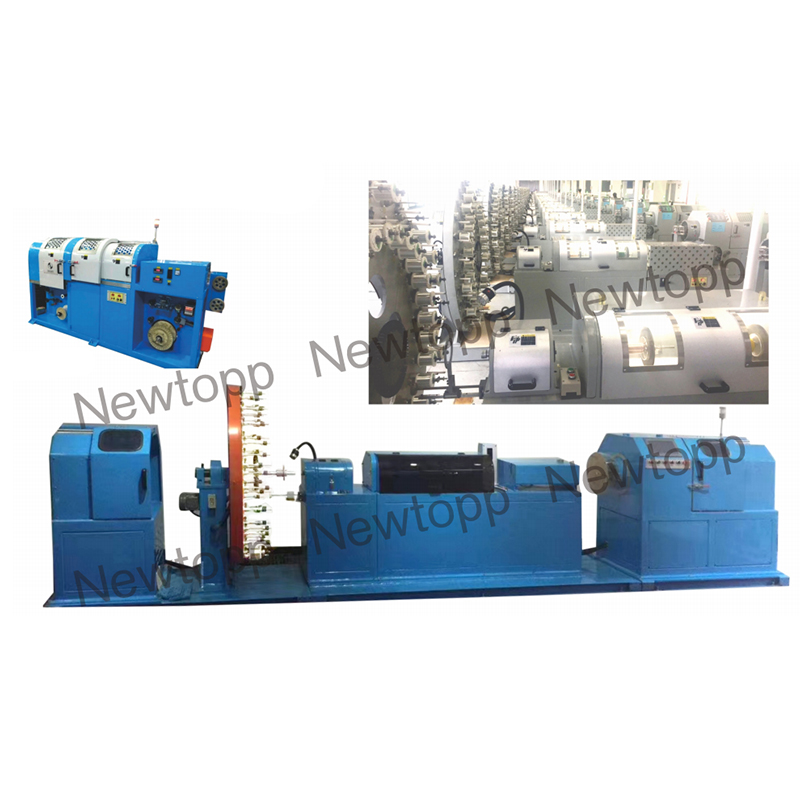
 Вертикальная двухслойная машина для обмотки ленты с ЧПУ с сервоприводом для прецизионной обмотки кабеля Многоосная серволента с замкнутым контуром управления натяжением и программируемым перекрытием поддерживает одно- и многослойную намотку многожильных или параллельных высокочастотных проводников. Посмотреть продукт →
USB 2.0 против USB 3.х: что меняется на линии
Список машин практически не меняется в зависимости от поколения USB; класс допуска и количество пар данных имеют значение. Знание того, в каком столбце находится ваш продукт, позволит избежать траты денег не на ту станцию.
| Требование | USB 2.0 | USB 3.x | USB4-класс |
|---|---|---|---|
| Пары данных | Одна экранированная витая пара | Две пары SuperSpeed плюс пара USB 2.0 | Несколько пар с более плотной геометрией пары к паре |
| Изоляция | Твердый или слегка вспененный полиэтилен. | Вспененный полиэтилен, узкое окно по внешнему диаметру | Вспененный полиэтилен с жестким контролем емкости |
| Импеданс | 90 Ом, плюс-минус 15% | 90 Ом, плюс-минус 10% | 90 Ом, плюс-минус 10% with skew limits |
| Экранирование и куртка | Фольга с дренажным проводом, ПВХ | Фольга плюс оплетка, ПВХ или ТПЭ | Фольга плюс оплетка с высокой степенью покрытия, TPE |
Риски закупок, которые проявляются шесть месяцев спустя
Большинство проблем с линией связаны с несоответствием станций, купленных отдельно, а не сбоями оборудования. Это те, ремонт которых после установки обходится дороже всего.
- Несоответствие натяжения: быстрый экструдер в сочетании с легкой отдающей стойкой приводит к изменению диаметра, который не может исправить ни один датчик, расположенный ниже по потоку.
- Отсутствие встроенных измерений: обратная связь по емкости и диаметру делает утверждение о плюс-минус 0,02 мм реальным.
- Игнорирование возможностей пенопласта: экструдер с твердой изоляцией невозможно модернизировать до вспененного полиэтилена путем замены только состава.
- Недостаточная спецификация твистера: машина без истинного обратного скручивания не может соответствовать пределам перекоса, независимо от настройки укладки.
- Принятие линии по неправильным критериям: стабильность емкости и импеданса должна сохраняться в течение всей смены, а не на одном установившемся образце.
Часто задаваемые вопросы
Сколько стоит машина для изготовления USB-кабеля для передачи данных?
Прейскурантной цены нет, поскольку цена каждой линии указывается по станциям. Стоимость зависит от количества станций, целевого класса допуска, уровня автоматизации и наличия в экструдерах встроенного контроля диаметра и емкости. Линия зарядного кабеля USB 2.0 — это лишь малая часть инвестиций, необходимых для линии класса USB4 с вспененной изоляцией и обратной скруткой.
Можно ли использовать одну линию для кабелей USB 2.0 и USB 3.x?
Обычно да, при условии, что экструдер имеет емкостную обратную связь и крутилка имеет обратную закрутку. Переключение между ними в основном связано с изменением состава, матрицы, длины свивки и конструкции щита, а не машины. Инструменты оболочки и режим испытаний должны быть обновлены с помощью кабеля.
Нужна ли мне чистая комната для изготовления USB-кабелей?
Нет. Что вам нужно, так это стабильная температура, низкая влажность вокруг экструдера пены и фильтрованный воздух на станциях оклейки и формования. Пыль, попавшая под фольгу, является частой причиной всплесков импеданса, которые появляются только при финальном тестировании.
Какой минимальный комплект оборудования?
Скрутка, экструзия изоляции жил, скрутка пар, обмотка лентой, оболочка, а также сборка и тестирование разъема. Покупка предварительно витых пар возможна в очень небольших объемах, но это лишит вас контроля над перекосом и стоимостью.
Правильная линия с первого раза
Определите самый высокий сорт кабеля, который вы собираетесь продавать в течение трех лет, затем купите станции, которые могут выдерживать этот допуск - сначала экструзия, потом скручивание, а потом все остальное. Линии коммерчески терпят неудачу, когда экструдер и крутильная машина предназначены для двух разных рынков. Поставщик, который занимается проектированием экструзии, скрутки и обмотки лентой под одной крышей, может сократить время ввода в эксплуатацию, поскольку станции согласованы по натяжению, скрутке и скорости с самого начала, а не согласовываются позже в вашем цехе.